lunes, 21 de enero de 2019

Diseño de una Maquina para Fabricar Hielo en Cubito


El proyecto se realizó en el 2008 para una firma particular, y consistió en realizar la ingeniería conceptual, básica y de detalle de una máquina para fabricar hielo en cubito con un capacidad de 10 toneladas (10.000 kg) por día (24 horas), siendo los cubitos de 35 mm de diámetro exterior y longitud de 60 mm.

El proyecto concluyó con la entrega de la memoria de cálculo, lista de materiales, especificaciones técnica y planos de montaje y de detalles.

Diseño Conceptual.

La Figura 1 muestra el diagrama de componente de la máquina de fabricación de hielo en cubitos, la cual consta de dos evaporadores, una unidad compresora, un condensador, dos válvulas de expansión, dos válvulas direccionales y tres válvulas de paso. Los evaporadores funcionaran de manera alternativa, es decir, mientras el evaporador 2 esta congelando el hielo, el evaporador 1 estaría en la etapa de desmoldado del hielo y producción para embolsar.


Figura 1. Esquema general de la máquina de hacer hielo en cubito.

El ciclo se inicia con la compresión del refrigerante en la unidad compresora que después pasa al condensador. Al salir el flujo de refrigerante del condensador, este, se puede llevar directamente a la válvula direccional VD1 abriendo la válvula de paso VP1 y cerrando las válvulas de paso VP2 y VP3.

También, se puede llevar el refrigerante, al salir del condensador, directamente a los evaporadores, abriendo las válvulas VP2 y VP3 y cerrando la válvula VP1. Cuando el flujo de refrigerante se desvía a los evaporadores es para desmoldar el hielo. La selección del evaporador que realizará el desmoldado del hielo se realiza utilizando la válvula direccional VD2. Cuando el refrigerante pasa por el evaporado para desmoldar el hielo, éste sufre un sub-enfriamiento que pudiera llegar hasta 5°C, lo cual permite mejorar el coeficiente de operación del ciclo.

Una vez que el refrigerante sale del evaporador (o pasa directamente por la válvula VP1) que esta en el proceso de desmoldado, se consigue con la válvula direccional VD1 que desvía el flujo de refrigerante hacia el evaporador que esta (o inicia) en la etapa de congelación del agua. Después que el refrigerante sale de la válvula direccional VD1 se pasa a la válvula de expansión (del evaporador que este en funcionamiento) que produce la caída de presión que disminuye la temperatura hasta aproximadamente -15°C (temperatura del refrigerante dentro del evaporador). Finalmente, después que el refrigerante sale del evaporado llega nuevamente al compresor para inicial el ciclo.

El diseño final de la máquina se muestra en la Figura 2. 


Figura 2. Vista 3D de la máquina.


Diseño y Fabricación de Matrices para la Fabricación de Piezas de Linea Blanca y Marrón

Para la empresa FOPPOLI (2018-2019), ubicada en Buenos Aires, Argentina, se han diseñados y fabricado varias matrices para ser usadas en fabricación de piezas que son usadas en el ensamblaje de línea blanca y marón. A continuación se muestran algunas de las matrices diseñadas y que sean fabricado o están en fabricación.

1.- Matriz para Perforación de uno de los Componente del Chasis de un Exhibido de Frío.


2.- Matriz para Punzonado de Tubos para Quemadores.


3.- Matriz para Punzonado de Chasis de Cocina.


Ingeniería para el Diseño y Fabricación de Máquina Multi-husillos para la Perforación de Tubos de Aceros

El proyecto se realizó para la empresa TECMETAL en Buenos Aires Argentina (2018) y consistió en realizar  la ingeniería conceptual, básica y de detalle para la fabricación de un sistema de dos máquinas multihusillos para el perforado de tubos (caños ) que serán usados en los chasis de vehículos automotor. En el proyecto se realizaron los cálculos de los elementos mecánicos y se seleccionaron los sistemas motrices, para finalmente elaborar los planos de montaje y fabricación de las máquinas.

Las figuras muestran los modelos 3D de las máquinas diseñadas.


Calculo del Sistema de A/A de Gran Salón y Salas Aledañas del Centro Portugués-Venezolano

En este trabajo se realizó el cálculo térmico, dimensionamiento y distribución de la ductería para el sistema de aire acondicionado de Gran Salón del Centro Portugués Venezolano de Ciudad Guayana, Estado Bolívar, Venezuela (2011). Se seleccionaron las unidades de aire acondicionado que se instalaron y se elaboraron los planos de montaje y fabricación de las ducterías. Las figuras muestran la instalación del sistema en tres dimensiones.


lunes, 9 de julio de 2018

Ingeniería para el Diseño de Sistema de Impregnación de Madera (Autoclave)

El proyecto se realizó en el año 2010, y se culminó en noviembre de ese mismo año. El sistema de impregnación de madera consiste en un conjunto de equipos diseñados para aplicar vacio a la madera e inyectar con presión un líquido preservante a base de sales hidrosolubles llamado CCB (Cobre-Cromo-Boro). Este sistema cuenta con: una autoclave en el cual se introduce la madera tratada; un tanque de almacenamiento de agua, un tanque de mezcla de líquido preservante; un conjunto de tuberías, bridas y válvulas de alta presión; un conjunto de bombas; un bastidor; un conjunto de carros y carriles para transportar la madera (Figura 1 y 2).

Figura 1. Sistema de impregnación con sistema de riel para movilidad del la carga.

Figura 2. Elementos de bombeo del sistema de impregnación.

Los  parámetro de diseños del sistema son:


Todos los sistema mecánicos fueron simulados mediante el método de los elementos finitos a fin de verificar el estado de esfuerzo y comprobar que ningún elemento fallará por esfuerzo ni deformación.

Al cliente se le entregó memoria de cálculo, especificaciones técnicas, lista de materiales y planos de montaje y de detalles, cuyos ejemplos se muestran a continuación:


Figura 3. Ejemplo del plano de montaje.
Figura 4. Plano tipo de arreglo general. 
Figura 5. Ejemplo tipo de planos de conjunto para fabricación.

Figura 6. Ejemplo tipo de planos de fabricación de piezas.


Verificación Mecánica por Elementos Finitos de Recipientes a Presión.

El proyecto se realizó en Noviembre del 2016 y consistió el la verificación mecánica mediante elementos finitos de dos recipiente a presión de una de las lineas de aire comprimido de proyecto OPTARA, Bélgica. Al cliente se le entregó memoria de calculo con las simulaciones de los tanque, donde a continuación se muestra algunos ejemplos de las simulaciones realizadas.


Figura 1. Modelos de elementos finitos.

Figura 2. Esfuerzo para una de las condiciones de carga simuladas.

Figura 3. Deformación para una de las condiciones de carga simulada.

Figura 4. Resultado de la deformación del tanque de aire para el primer modo de vibración.

Elaboración del Modelo 3D, Planos de Montaje y Soportería Para Modernizar Refinería

Este Proyector se realizó en Septiembre del 2016, y consistió en la elaboración de modelo 3D (Figura 1), planos de montaje (Figura 2) y de soportería (Figura 3) de varios SKID de combustibles de la Refinería TALARA de PETROPERU S.A., del proyecto de modernización de dicha Refinería. A continuación se muestra un ejemplos de un modelo 3D desarrollado y los planos entregados.

Figura 1. Elemplo de modelo 3D de un SKID de combustible.

Figura 2. Modelo de planos de montaje.

Figura 3. Modelo de planos de soportería.

viernes, 27 de abril de 2018

Proyecto: Diseño de un Tanque Mezclador de Formalina


El proyecto se desarrollo en conjunto con la empresa DISAICA y consistió en desarrollar la ingeniería conceptual, básica y de detalles de un tanque de formalina a una concentración de 48% y capacidad de 200 m3. Por otra parte, se realizó toda la ingeniería para realizar las interconexiones de los flujos que llegan y salen al tanque. Las documentaciones entregadas una vez culminado el diseño fueron:

   - Memorias descriptivas.
   - Memorias de cálculos.
   - Cómputos Métricos.
   - Listas de Materiales.
   - Planos de montaje, arreglo general y detalles del tanque.
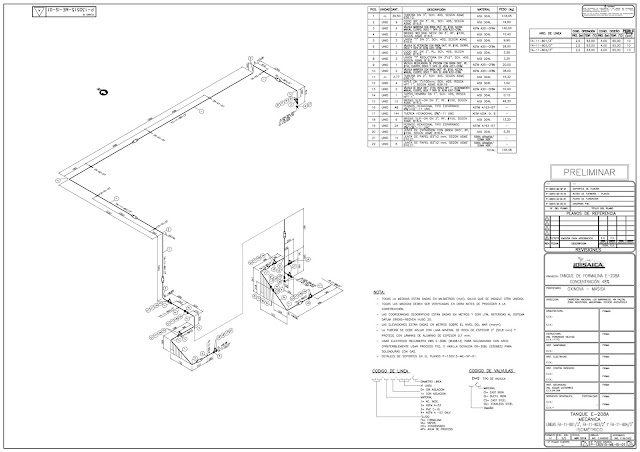
   - Planos de planta e isométricos de las interconexiones de tubería.

Los aspectos civil, eléctricos y de control fueron desarrollados por otra empresa (DISAICA).

Descripción General del Sistema.


El tanque (208A) será utilizado para almacenar formalina a una concentración de 48%, para luego ser enviada al tanque E-208, quien se encargará de preparar la formalina diluida requerida en el proceso de la planta Oxinova. El tanque 208A tendrá un circuito para suministro de vapor a 6 bar y una temperatura de saturación de 164 °C; por otra parte, al tanque le llegará la formalina concentrada desde la planta UFC y agua de proceso, los dos fluidos requeridos para preparar la formalina concentrada a 48%.

Figura 1. Diagrama P&I del tanque de formalina E-208A.


Para el suministro de la formalina concentrada al 48% desde el tanque E-208A al tanque E-208 se utilizará la bomba de respaldo que actualmente dispone la planta para el tanque E-208, así mismo se creará un circuito hidráulico que permita seguir usando la bomba como respaldo del tanque E-208.

El tanque tendrá un serpentín para garantizar que la formalina concentrada se mantenga a 63 °C, usando vapor a 6 bar, y un agitador vertical para conservar una mezcla y temperatura del fluido uniforme.

Muestra de Algunos Planos Entregados.


La Figura 2 muestra el  de arreglo general del tanque, la Figura 3 la planta de conexión de tubería y la Figura 4 un isomético.

Figura 2. Plano de arreglo general del tanque de formalina E-208A.

Figura 3. Planta de tubería de conexión al tanque de formalina E-208A.

Figura 4. Muestra de un plano isométrico que conecta al tanque.


lunes, 23 de abril de 2018

Proyecto: Diseño de un Sistema de Transporte de Pulpa de Mineral de Finos de Hierro,


Proyecto consistió en realizar la ingeniería para un sistema de transporte de pulpa con finos de mineral de hierro mediante un sistema de bombeo desde dos lagunas de retenciones, hasta la planta de concentración de mineral de hierro de Ferrominera Orinoco, ubicada en Palúa, Estado Bolívar, Venezuela. La ingeniería contempló el diseño de los sistema de tubería, selección de las bombas, diseño de los tanques de rebombeo, Potón o barcazas que se utilizarán para dragar las lagunas, soportes de las tubería, sistema eléctrico de alimentación de las bombas y sistemas de control.

La documentación entregada y que contempla la ingeniería fueron:

- Memorias de cálculo de cada sub-sistema.
- Especificaciones técnicas de los diferentes sub-sistemas y equipos.
- Cómputos Métricos de cada sub-sistema, según las partidas establecidas. 
- Listas de materiales.
- Planos de arreglos generales y de detalles.

Descripción General del Sistema.


El sistema de bombeo de pulpa de finos de hierro desde la Laguna de Acapulco hasta la planta de concentración, está formado por cinco (5) bombas conectadas en series (Figura 1), donde la bomba B4 fungirá como draga y se colocará mediante una barza (o pontón) en la Laguna Acapulco del sector A o el sector B, según sea la que se esté explotando.


El sistema funcionará de dos maneras, según el sector de la laguna que se esté explotando (Figura 2). Cuando se explota la Laguna Acapulco sector B, la bomba B4 (alimentada mediante un generador Diesel) hace un dragado de la misma y envía la pulpa al tanque donde está la Bomba B5, la cual a su vez lleva la pulpa hasta el tanque donde está la bomba B1 y así sucesivamente hasta los tanques de las bombas B2 y B3. La bomba B3 será la encargada de llevar la pulpa, desde este último tanque, hasta la planta justo al tanque de concentración, pasando previamente por un grupo de hidrociclones encargados de extraer el agua a la pulpa.


Figura 2. Esquema de bombeo de pulpa hasta la planta de concentración.
La otra forma de operar el sistema es cuando se explota la Laguna Acapulco del sector A, donde el pontón, la bomba B4 y generador deben ser trasladado en éste sector. Al igual que el caso anterior, la bomba B4 fungirá de draga, la cual bombeará la pulpa hasta el tanque donde está la bomba B1, que a su vez llevará la pulpa hasta el tanque donde está la bomba B2, y el proceso continúa igual al descrito cuando se explota la Laguna de Cola del sector B. Cabe destacar que si la planta interrumpe su funcionamiento, la pulpa se direcciona a una laguna de retención que servirá de almacén de material que posteriormente puede ser manipulado de igual forma como se opera actualmente, es decir, se deja secar el mineral y se extrae con maquinaria hasta llevarlo a la corea trasportadora.

En cada tanque se ha colocado un sistema de recirculación a fin de garantizar la agitación del fluido en caso de que se detenga el sistema en algún punto; además, en caso de que se detengan las bombas por falla eléctrica u otro inconveniente, las tubería podrán drenarse por gravedad para evitar que la pulpa precipite en ellas.

El sistema se diseña para manejar un flujo mínimo de pulpa de 100 m3/h (máximo 166,55 m3/h), con una concentración máxima de 60% y una densidad media de 2300 kg/m3 usando tuberías de polietileno de alta densidad (HDPE) y mangueras flexibles en la zona de dragado.


Herramientas de Diseño Utilizadas.


Para el diseño del pontón, tanques de re-bombeo, sistema de soporte de las tuberías, entre otros, se utilizaron herramientas de elementos finitos para verificar mediante simulación mecánica el estado de esfuerzo a que son sometidos los diferentes componentes del sistema, así mismo se verificaron sus modos de vibración mediante análisis modal. La Figura 3 y 4 muestran ejemplo de algunos resultados obtenidos en la simulación del pontón y tanques de re-bombeo, respectivamente.


Figura 3. Muestra de lo que fue el análisis de esfuerzo bajo la condición de carga de arrufo.


Figura 4. Muestra del análisis de esfuerzo bajo una de las condiciones de cargas de diseño.

Los sistemas no mecánicos, como son: la ingeniería civil, electricidad y control; fueron desarrollados por un grupo de trabajo de gran experiencia.

domingo, 22 de abril de 2018

Proyectos: Elaboración de Planos de Fabricación y Montaje de Estructuras Metálicas.


En este campo se han desarrolla varios proyectos de fabricación y montaje a partir de la ingeniería básica, donde a continuación se presentan los dos más recientes e importantes.

Planos de Fabricación y  Montaje del Galpón de Taller Central y Almacén General de la Siderúrgica Nacional. Puerto Ordaz, Venezuela.


Es una estructura compleja forma por dos galpones con un área total de construcción de acero estructural de 4116 m^2 (98x42). Los galpones se elaboraron en inventor, pieza por pieza, las cuales se ensamblaron tal cual como se construiría y se ensamblaría en campo. La Figura 1, muestra la vista tridimensional de los dos galpones, donde el de color rojo es el taller central y el de color azul, el Almacén General.


Figura 1. Vista 3D de los galpones del Taller Central y Almacén General del Proyecto SN.


El proyecto contempla los planos de montaje en campo de los galpones (Figura 2), planos general de ensamblajes de piezas en el taller (Figura 3) y planos de taller para corte y fabricación de piezas (Figura 4).


Figura 2. Ejemplo de uno de los planos de montaje en campo, el cual corresponde al pórtico A del Taller Central.


Figura 3. Ejemplo de los planos de ensamblaje de piezas en el taller (cerchas y columnas).


Figura 4. Ejemplos de los planos de taller para fabricación de piezas.

Planos de Fabricación y  Montaje del Hotel 286, Módulo 3.  Puerto Ordaz, Venezuela.


Esta estructura es un edificio de cuatro (4) plantas construido en acero estructura de 252 m^2 (8x31,5) en la base (Figura 5). Al igual que el caso anterior se realizaron los planos de montaje en campo de los galpones (Figura 6), planos general de ensamblajes de piezas en el taller (Figura 7) y planos de taller para corte y fabricación de piezas (Figura 8).


Figura 5. Vista 3D de la estructura de acero del Hotel 286.


Figura 6. Ejemplo de los planos de montaje en campo del Hotel 286.

Figura 7. Ejemplo de los planos de ensamblaje de piezas en el taller (columnas).


Figura 8. Ejemplos de los planos de taller para fabricación de piezas.

jueves, 26 de diciembre de 2013

Proyectos de Simulación TermoFluidodinámica

Los proyectos se pueden realizar en grupos de dos personas. Se deben seleccionar uno e informar al profesor al email: edgar010170@gmail.com, a fin de verificar de que no se haya asignado a otro grupo. Antes de iniciar a resolver el problema debe esperar la respuesta de que el problema esta disponible.

Se debe entregar un informe con Planteamiento del Problema, Modelo con las Condiciones de Borde, Solución y Análisis de Resultados.